一位做鳞片石墨粉的老板跟我抱怨:设备换了一批又一批,工艺调了一轮又一轮,铁含量还是在临界线上晃——这批合格,下批超标,客户验货时心跳加速。
后来把整条线查了一遍,发现问题不在主工艺上,而在三个没人盯的角落。
隐形铁源一:粉碎环节的持续磨蚀。
石墨粉生产的主力设备是雷蒙磨和气流磨,内衬、磨辊、分级轮长期受粉体冲刷。很多厂的观念是“石墨不算硬,磨不着设备”——但石墨磨蚀性低是相对矿石而言的,连续生产、粉体细、风量大,磨下来的铁累计起来相当可观。
更隐蔽的是:磨蚀引入的铁和原矿夹带的铁混在一起,检测数据一波动,根本分不清是原料问题还是设备问题,整改无从下手。
隐形铁源二:除铁设备自己“罢工”了。
石墨粉密度低、流动性好、通过磁区速度极快,普通磁棒架对细铁粉的拦截效率本来就低;再加上磁体多年不检测、磁极积粉没人清,实际效果可能只剩设计值的两三成。
设备还在转,数据还在报,但拦截早已名存实亡。客户投诉铁含量时,除磁记录一片空白。
隐形铁源三:导电粉尘把车间搅成污染源。
石墨粉导电,飘散的粉尘会积在电气设备、管道接缝、角落缝隙里。检修时工具掉落、钢构锈蚀脱落,这些偶发铁源混进批次,成了“查不出原因”的批次波动的常见元凶。
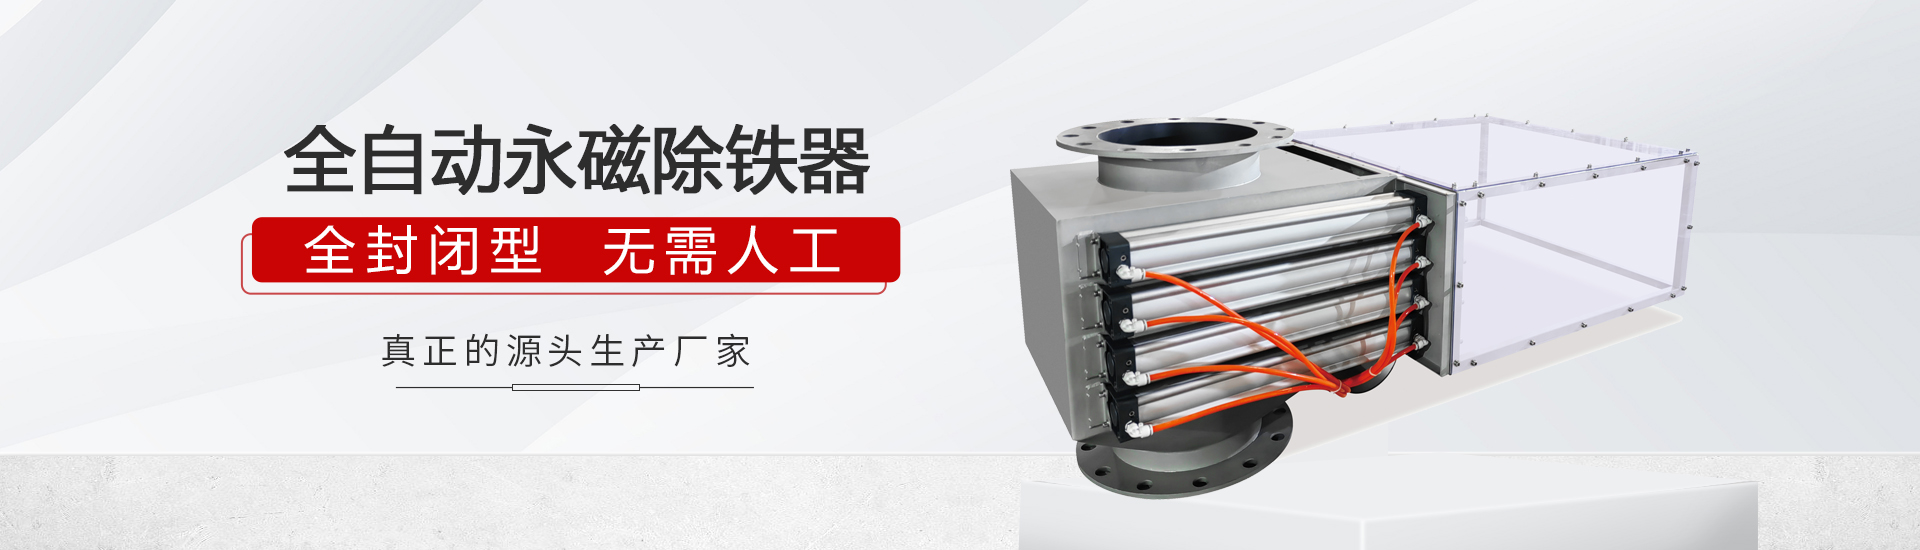
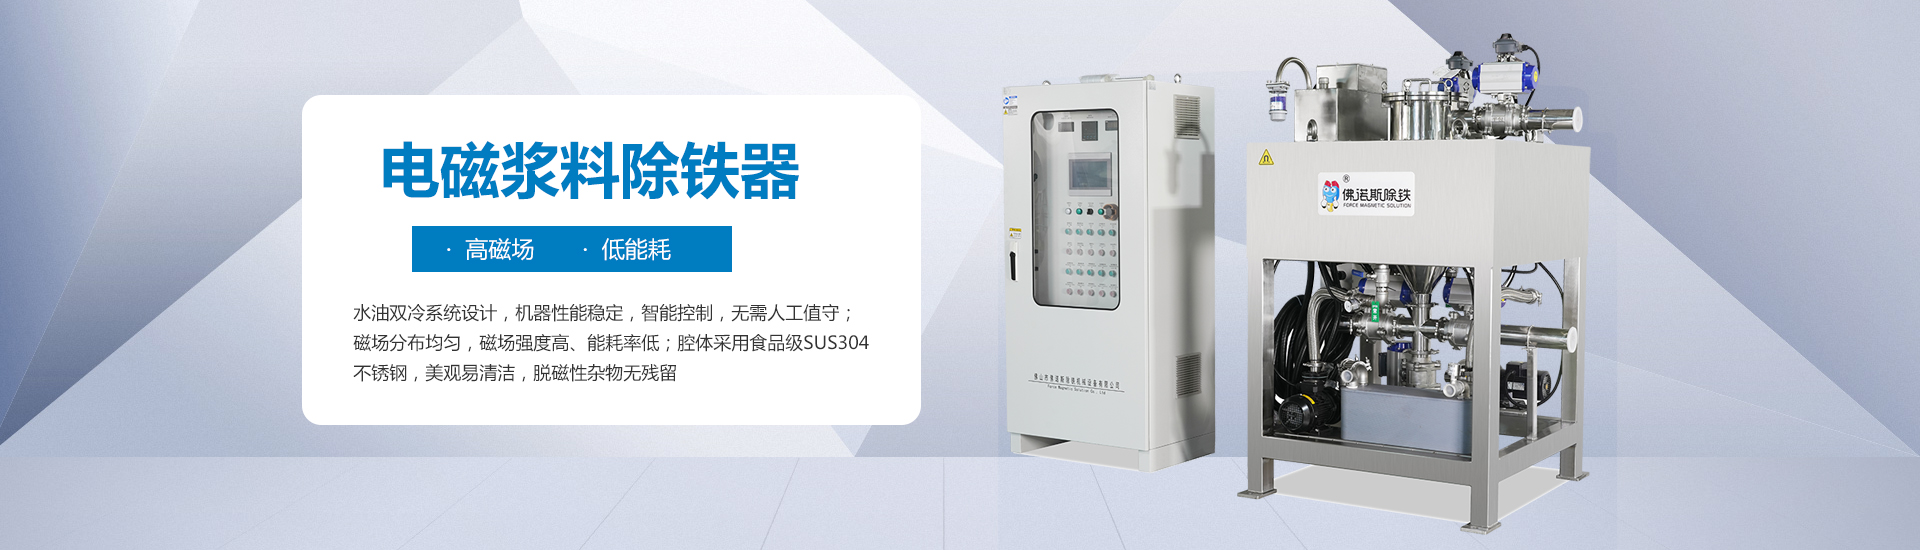
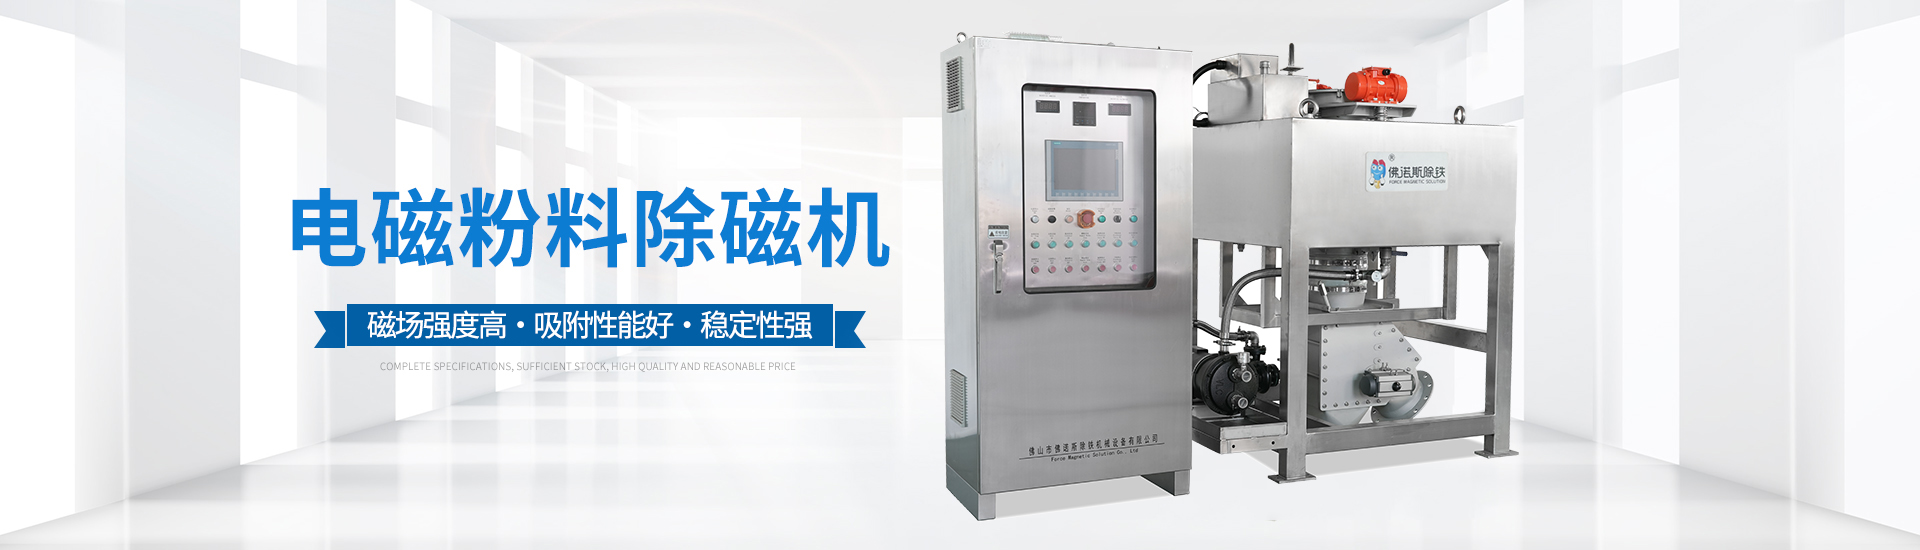
这三个铁源,靠管理喊话解决不了,要靠设备把把关变成自动化的、可执行的、可记录的。佛诺斯除铁器在石墨粉工况上的做法正好对应:
在磁路上,针对石墨粉轻质、速过、细粒的特点,做料流断面全覆盖设计,细铁粉在磁区有实际吸附机会,而不是从边缘“漏网”;
在密闭性上,整机密封、进出料对接,除铁环节不新增粉尘飘散,既保护车间环境,也堵住“粉尘携铁二次沉降”的漏洞;
在防磨蚀上,过流部件与内衬做防磨处理,把设备自身磨蚀引入的铁压到——这一条直接决定铁含量能不能长期稳定;
在可管理上,磁体支持定期检测、快拆清理,除磁记录可以纳入批次管理,客户投诉时能快速回溯环节。
有个做石墨微粉的客户换机后说得很具体:以前铁含量达标靠“碰运气”,现在批批稳定,高端客户的订单敢接了。
石墨粉这个市场,低档产品已经卷到没利润,出路只有一条——往高纯走。而高纯的道门槛就是铁。设备投入不大,但它决定你的产品能不能上更高的货架。
给采购一个建议:别只看磁力标称值,把物料细度、碳含量目标、铁含量指标、产量报给厂家,让对方出方案、做小样。像佛诺斯这种先问工况再报价的厂商,通常能让企业少走弯路。