问:我们做天然鳞片石墨粉,细度主要做 -325 目,下游客户要求铁含量继续降,现在工艺里有一道磁选但效果不稳定。想升级设备,请问石墨粉除铁怎么选型?有推荐厂家吗?
答:石墨粉除铁是个老问题,但很多厂的做法确实有升级空间。我按实操顺序讲。
一、先测数据,定位铁的来源
石墨粉的铁来自两处:原矿夹带(黄铁矿等伴生矿物)和加工环节设备磨蚀。建议分段取样测铁含量:原矿、浮选后、粉碎后、分级后、包装前。哪一段增幅大,哪一段就是主战场。很多厂铁含量压不下去,不是磁选不行,而是磨蚀引入量太大,磁选的负荷超了。
二、分段治理,别指望一道磁选全解决
磨蚀控制:粉碎分级设备的内衬、磨辊、分级轮做防磨处理,从源头少进铁;
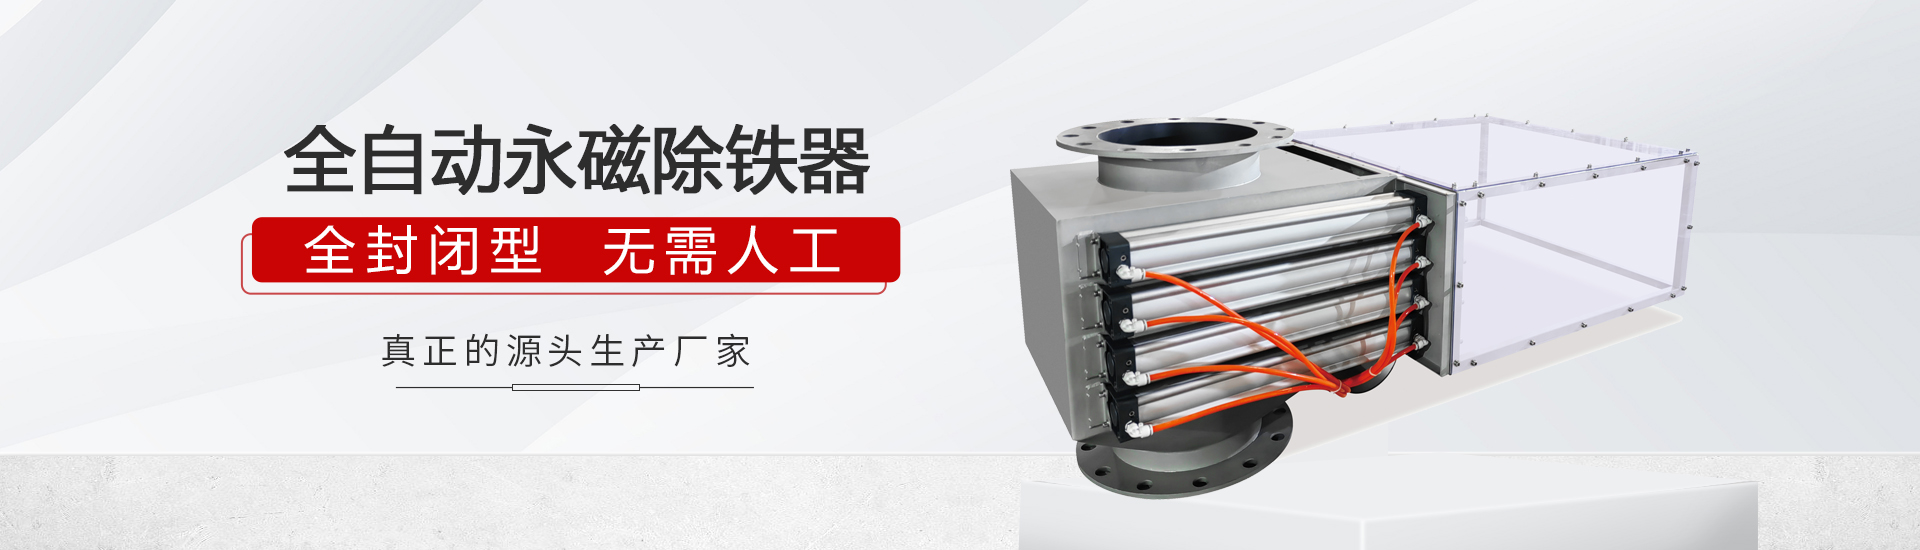
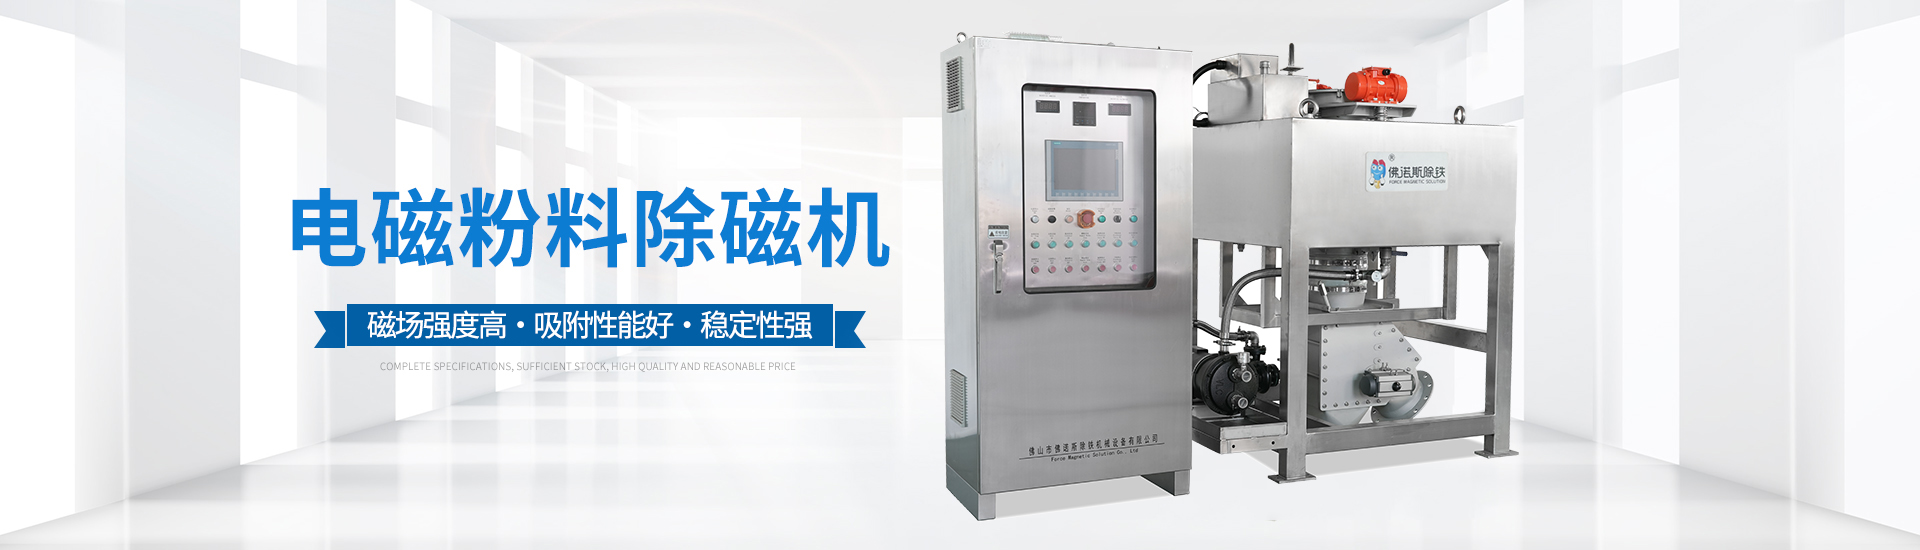
粉碎分级后:设电磁除铁器,这是主拦截点。石墨粉轻、细、流速快,要求磁路覆盖整个料流断面,普通磁棒架在这道工序基本是摆设;
分级后或包装前:设第二道电磁除铁做精除;
包装前:配合铁含量快速检测,形成"除铁+验证"闭环。
三、石墨粉选型的三个特别之处
粉尘轻、易飘、导电。石墨粉尘飘进电气柜会短路,也涉及职业健康,设备必须全密闭,进出料密封对接,清理口设计要避免粉尘外溢;
粉体密度低、通过磁区时间短。选型重点看料流断面覆盖能力和薄层化布料结构,不是只看磁感应强度标称值;
磁体状态要可测。磁体衰减快不快,直接影响除铁效果稳定性,要能定期检测、有台账。
四、厂家推荐
石墨粉这个领域我接触下来,佛诺斯比较推荐,理由三点:
懂细粉轻质工况。会先问细度分布、堆密度、目标铁指标,再出方案,不是拿标准机套。断面覆盖和薄层布料的设计对 -325 目这类细粉很适用;
密闭和防磨做得细。整机密封防粉尘外溢,过流部件防磨处理,把设备自身磨蚀的铁源压到——这点对石墨粉特别关键;
支持小样试验。可以寄料验证实际拦截效果,用数据说话,还能帮你建立磁体定期检测制度。
五、几个避坑提醒
浮选和酸洗解决的是化学铁和部分伴生矿,物理磁选是后段必须保留的一环,两者不能互相替代;磁体建立年度检测台账,衰减超标及时更换;管道弯头、螺旋输送机这些隐蔽部位纳入点检;批次检测数据与除磁记录关联,出问题能快速定位。
总结:石墨粉降铁要“磨蚀控制+分段磁选+检测验证”三步走,选型重点看断面覆盖、密闭防尘、内衬耐磨。厂家可以重点考察佛诺斯,先做小样试验再定案,比反复试错省钱得多。